
Фосфатирование перед окраской: зачем нужно и как устроена камера
Классическая история. Заказчик сэкономил на подготовке поверхности: протёр металл растворителем, прошёлся наждачкой и покрасил. Через полгода на кромках появились пузыри, через год краска пошла чешуёй. Виновата, конечно, «плохая краска». А на деле краске просто не за что было зацепиться.
Фосфатирование решает именно эту проблему.
Что такое фосфатирование простыми словами
Это химическая обработка металла, в ходе которой на поверхности формируется тонкий слой нерастворимых фосфатов. Он не наносится кистью или валиком, а образуется в результате реакции прямо на детали и срастается с металлом, поэтому держится намертво.
Что это даёт:
- Адгезию. Шероховатая микроструктура слоя работает как «липучка» для лакокрасочного покрытия.
- Защиту от коррозии. Если краска получит скол, ржавчина не пойдёт гулять под покрытием, а останется локальной и разовьётся гораздо медленнее.
- Равномерную основу. Поверхность становится однородной, и краска ложится ровнее.
Важный нюанс: фосфатный слой не заменяет краску. Без окраски он защищает металл лишь недолго. Это не финишное покрытие, а подготовка, которую делает химия.
Какие бывают фосфатные слои
Железофосфатный. Тонкий слой, около 0,3–0,8 г/м². Дешевле в эксплуатации, проще в обслуживании, даёт меньше шлама. Подходит для бытовой техники, металлической мебели, оборудования для помещений, то есть для изделий в умеренных условиях.
Цинкофосфатный. Слой толще и плотнее, примерно 1,5–4,5 г/м². Коррозионная стойкость заметно выше. Его выбирают для автомобильных деталей, сельхозтехники и уличных конструкций, то есть для всего, что мокнет, мёрзнет и трясётся.
Марганцевый. Применяют в основном для износостойких деталей, под окраску он используется редко.
Выбор зависит от того, где изделие будет жить. Для офисного стеллажа цинк избыточен. Для уличной техники железофосфатного слоя может не хватить, и тогда лучше сразу брать цинк.
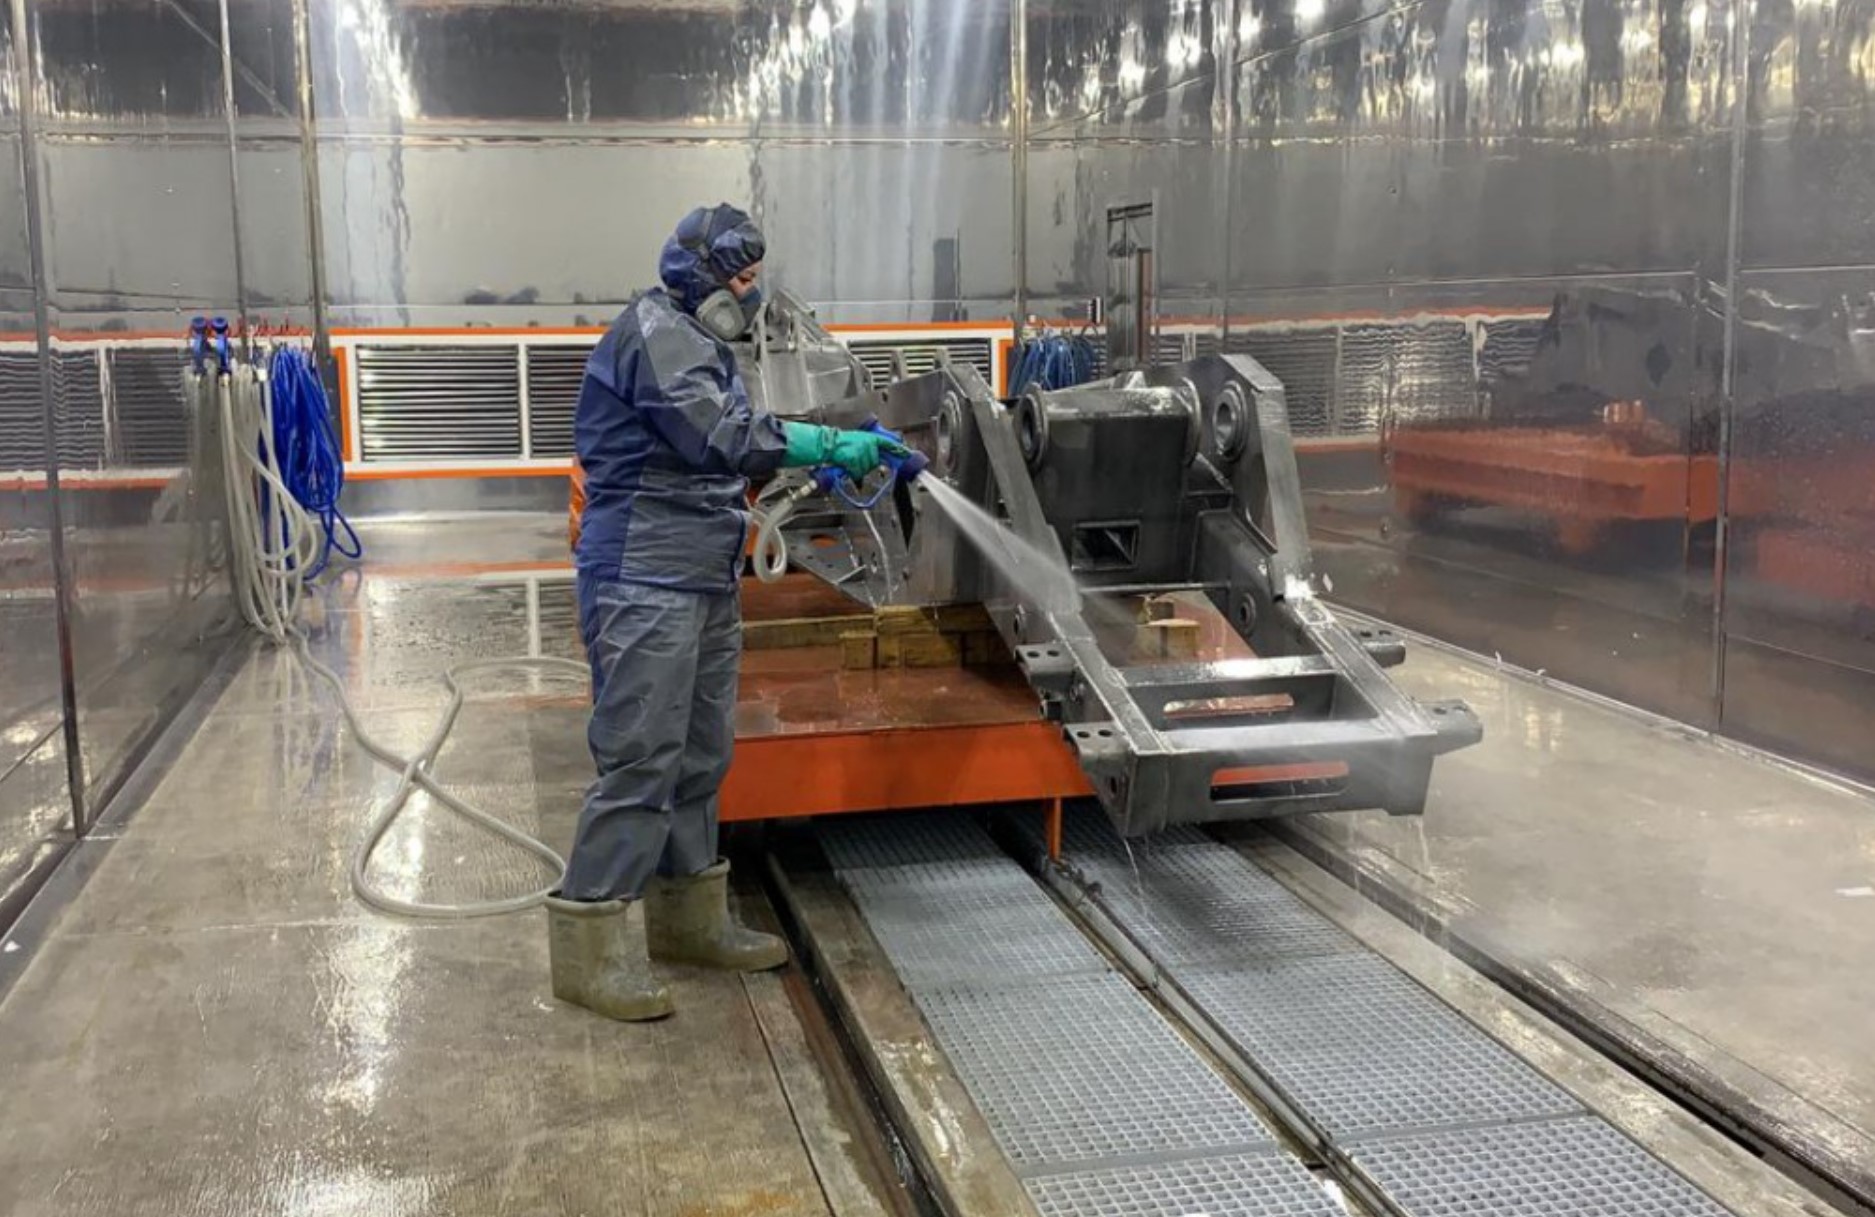
Из чего состоит камера фосфатирования
Чаще всего это струйная камера (туннель). Детали едут на конвейере, а на них из форсунок подаются растворы. Альтернатива — ванны, в которые изделия погружают. Для длинных деталей и деталей с полостями погружение иногда выигрывает, но на потоке удобнее туннель.
Типовая линия состоит из секций, и у каждой своя задача:
- Обезжиривание. Щелочной раствор снимает масла, СОЖ и технологические загрязнения. Температура обычно 50–60 °C. Если здесь схалтурить, фосфатный слой на жирных пятнах просто не образуется. В простых железофосфатных линиях обезжиривание и фосфатирование нередко совмещают в одной секции.
- Промывка водой. Смываем остатки щёлочи, чтобы они не испортили следующую ванну.
- Травление (при необходимости). Нужно, если на металле есть ржавчина или окалина. Для чистого проката секцию часто пропускают.
- Промывка.
- Активация (для цинкофосфатирования). Раствор с коллоидными солями титана создаёт на поверхности центры кристаллизации, благодаря чему слой получается мелкозернистым и плотным.
- Фосфатирование. Раствор фосфатов при температуре примерно 40–60 °C, время контакта от одной до нескольких минут.
- Промывка.
- Пассивация. Закрывает поры в фосфатном слое и повышает защиту. Сейчас всё чаще используют бесхромовые составы.
- Финишная промывка деминерализованной водой. Соли из обычной воды потом проявятся под краской, поэтому на последнем этапе ей не место.
- Сушка. Горячий воздух удаляет влагу, чтобы деталь пришла на окраску сухой.
Что внутри каждой секции
Если смотреть на оборудование глазами технолога, а не продавца, то в секции обязательно есть:
- Ёмкость для раствора. Для кислых секций из нержавеющей стали или полипропилена, потому что кислая среда быстро съест обычную сталь.
- Насосы и коллекторы с форсунками. Форсунки расставляют так, чтобы раствор доставал до всех зон детали. Это один из главных секретов качества.
- Нагрев. ТЭНы, теплообменники, пар или газовые горелки.
- Каскадная промывка. Вода движется навстречу изделиям (противотоком), что заметно экономит расход.
- Фильтрация и удаление шлама. Шлам образуется всегда, особенно при цинкофосфатировании.
- Вытяжка. Пары нужно отводить: иначе они разъедают саму камеру и вредны для персонала.
- Конвейер. Подвесной или ленточный, со скоростью, согласованной со временем обработки в каждой секции.
Что на практике ломает качество
За годы работы с этой темой одни и те же грабли встречаются постоянно:
- Не выдержаны концентрации. Растворы нужно регулярно титровать и корректировать. Схема «залил и забыл» не работает.
- Холодные ванны. Если температура просела на 5–10 градусов, слой растёт хуже.
- Забитые форсунки. Часть детали остаётся без обработки, и именно там потом появляется коррозия.
- Грязная вода в промывках. Промывка, которая перестала промывать, тянет за собой проблемы на всех следующих этапах.
- Долгая пауза между сушкой и окраской. Чем быстрее деталь попадёт в покраску, тем лучше.
Когда можно обойтись без камеры, а когда нельзя
Для штучных изделий и ремонта иногда хватает ручной обработки фосфатирующими составами или фосфатирующими грунтами. Но если вы красите партиями, работаете по требованиям заказчика или даёте гарантию на продукцию, камера окупается качеством и отсутствием рекламаций.
Вывод
Фосфатирование нужно, чтобы краска держалась годами, а не одним сезоном. Камера фосфатирования — это не одна ванна, а последовательность: обезжиривание, промывки, фосфатирование, пассивация и сушка. Работает она только тогда, когда отлажена каждая секция. Сэкономить на подготовке соблазнительно, но почти всегда это обходится дороже, чем нормальная линия.