
Окраска горно-шахтного и карьерного оборудования: технологии и требования к покрытию
Горная техника работает в одних из самых тяжёлых условий: абразивная пыль, влага, перепады температуры от -40 °C зимой до +40 °C летом, агрессивные шахтные воды, реагенты, постоянные вибрации и удары кусками породы. Окраска здесь решает не эстетическую, а экономическую задачу. Качественное покрытие продлевает срок службы металлоконструкций, снижает затраты на ремонт и сокращает внеплановые простои.
В этой статье разберём, как устроен процесс окраски горно-шахтного и карьерного оборудования, какие технологии применяются и какие требования предъявляются к покрытию.
Какое оборудование нуждается в защитном покрытии
Антикоррозионной защите и окраске подлежат:
- карьерные самосвалы, экскаваторы, бульдозеры, погрузчики;
- буровые станки и буровое оборудование;
- дробильно-сортировочные комплексы, грохоты, питатели;
- ленточные конвейеры, рамы, галереи, опорные конструкции;
- шахтные подъёмники, вентиляторы главного проветривания, насосные станции;
- ёмкости, трубопроводы, металлоконструкции обогатительных фабрик.
Для каждого типа оборудования подбирается своя система покрытия: кузов самосвала, который постоянно контактирует с породой, и каркас конвейерной галереи требуют разных решений.
Почему подготовка поверхности важнее самой краски
По опыту отрасли, большинство преждевременных отказов покрытий связано не с качеством краски, а с плохой подготовкой основания. Ржавчина, масляные следы, соли и пыль под слоем краски приводят к отслоению, пузырям и подплёночной коррозии.
Основные этапы подготовки:
- Очистка от загрязнений. Мойка под давлением, удаление грунта, смазок и масел обезжиривающими составами.
- Абразивоструйная очистка. Основной способ подготовки стали под защитные покрытия. Для ответственных систем обычно требуется степень очистки Sa 2½ по ISO 8501-1 (близкая к ГОСТ 9.402): металл должен быть чистым, с лёгкой равномерной окраской от оксидов.
- Контроль профиля шероховатости. Для большинства эпоксидных систем целевой профиль составляет примерно 40-75 мкм. Он обеспечивает механическое сцепление грунта с металлом. Проверка выполняется по ISO 8503.
- Удаление пыли. После обработки поверхность обеспыливается, остаточную запылённость оценивают по ISO 8502-3.
- Контроль растворимых солей. Хлориды и сульфаты на поверхности вызывают осмотические пузыри, поэтому на ответственных объектах их содержание контролируют.
Для труднодоступных мест и локального ремонта применяют механизированную зачистку (степень St 3), но по долговечности она уступает абразивоструйной обработке.
Технологии нанесения покрытий
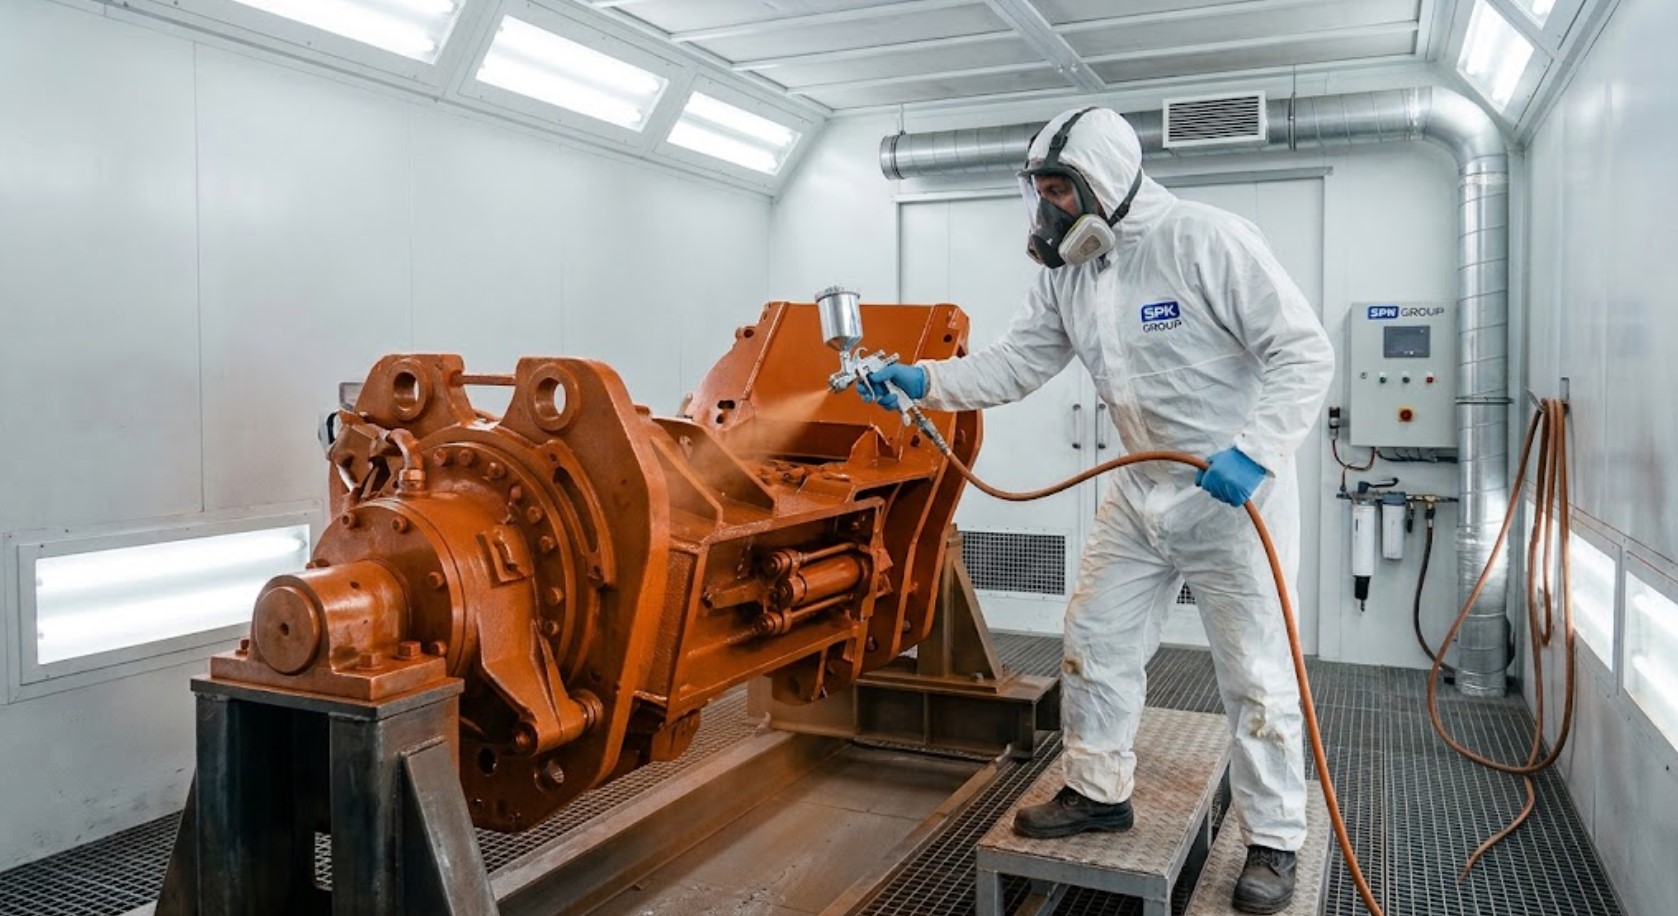
Безвоздушное распыление подходит для крупных поверхностей и высоковязких материалов: производительность выше, слой получается ровным и однородным.
Пневматическое распыление используется для финишных слоёв и там, где нужна высокая декоративность.
Кисть и валик применяют для полосовой окраски сварных швов, кромок, углов и отверстий. Эти места наиболее уязвимы к коррозии, и их красят отдельно перед нанесением сплошных слоёв.
Порошковая окраска подходит для деталей и узлов, которые можно разместить в камере полимеризации: она даёт плотное и стойкое к механике покрытие.
Цинкование (горячее или термическое напыление) служит основой для дуплекс-систем «цинк + краска», когда требуется максимальный срок службы.
Типовая система покрытия
Для тяжёлых условий эксплуатации чаще всего используется трёхслойная система:
| Слой | Материал | Назначение | Ориентировочная толщина |
|---|---|---|---|
| Грунт | Эпоксидный, цинконаполненный | Катодная защита стали, адгезия | 60-80 мкм |
| Промежуточный | Эпоксидный (высокосухой остаток) | Барьерная защита, набор толщины | 100-200 мкм |
| Покрывной | Полиуретановый или акрилуретановый | Стойкость к УФ, истиранию, сохранение цвета | 50-80 мкм |
Общая толщина сухой плёнки (DFT) для агрессивных условий обычно составляет 240-320 мкм и более. Точные значения определяются техническим заданием и спецификацией производителя материалов.
Для зон интенсивного абразивного износа (кузова самосвалов, жёлоба, течки, бункеры) применяют специальные износостойкие эпоксидные составы и полиуретановые покрытия повышенной толщины.
Требования к покрытию
Хорошее покрытие для горной техники должно соответствовать следующим критериям:
- Коррозионная стойкость. Класс агрессивности среды определяется по ISO 12944-2 (от C1 до C5 и CX). Для большинства горных объектов речь идёт о C4-C5, для шахт и приморских условий выше.
- Адгезия. Прочность сцепления с основанием проверяется методом отрыва (ISO 4624, ГОСТ 32299) или решётчатым надрезом.
- Стойкость к истиранию и ударам. Критично для оборудования, контактирующего с породой.
- Стойкость к химии. Масла, топливо, технические жидкости, шахтные воды, реагенты обогащения.
- Морозостойкость и термостабильность. Покрытие не должно растрескиваться при резких перепадах температур, особенно в климате Казахстана.
- Светостойкость. Сохранение цвета и отсутствие меления под УФ-излучением.
- Соответствие требованиям безопасности. Сигнальная окраска элементов оборудования, маркировка опасных зон, отсутствие запрещённых компонентов в составе материалов для подземных работ.
Условия нанесения
Качество окраски зависит и от условий выполнения работ:
- температура поверхности должна быть минимум на 3 °C выше точки росы;
- относительная влажность воздуха обычно не выше 80-85 %;
- нельзя красить при осадках, сильном ветре и в запылённой атмосфере;
- соблюдаются межслойные интервалы сушки и время до эксплуатации, указанные производителем материала.
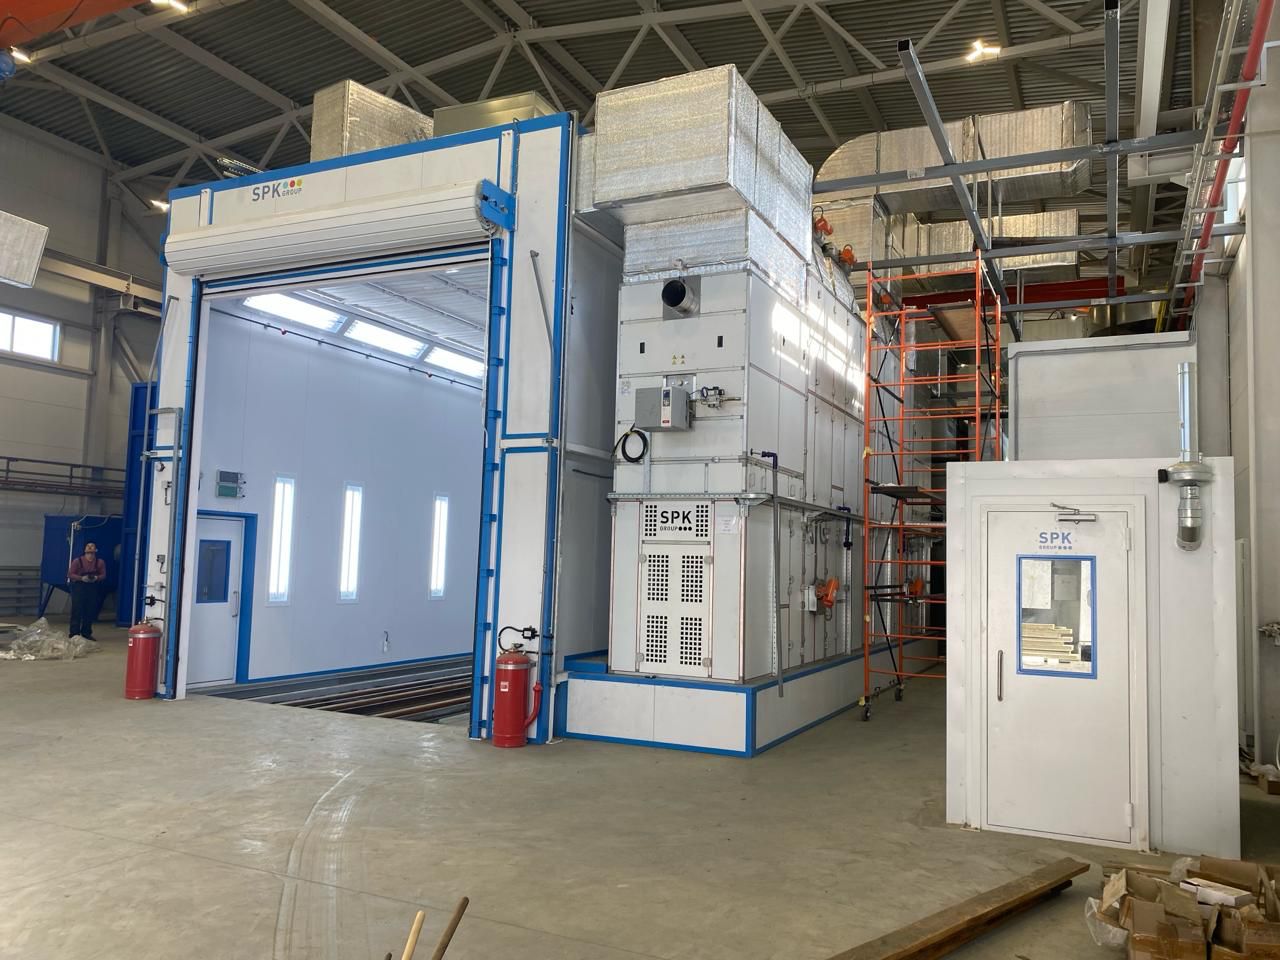
В холодное время года работы проводят в отапливаемых боксах или применяют низкотемпературные системы покрытий. Окраска оборудования в цехе всегда даёт более стабильный результат, чем в полевых условиях.
Контроль качества
Профессиональный подрядчик не ограничивается визуальным осмотром. Контроль включает:
- проверку степени очистки и шероховатости перед окраской;
- измерение климатических условий (температура, влажность, точка росы);
- послойный контроль толщины мокрой и сухой плёнки;
- контроль сплошности покрытия (отсутствие пор, подтёков, пропусков);
- испытание адгезии;
- ведение журнала работ и подготовку исполнительной документации.
Как выбрать подрядчика
При выборе исполнителя стоит обратить внимание на следующее:
- Наличие собственной или арендованной производственной базы и оборудования для абразивоструйной очистки и нанесения покрытий.
- Опыт работы именно с горной и промышленной техникой.
- Использование сертифицированных материалов от признанных производителей.
- Наличие системы контроля качества и квалифицированных специалистов.
- Готовность предоставить гарантию на покрытие и документацию.
- Возможность выполнить работы на вашей площадке или в цехе подрядчика.
Заказать окраску горного оборудования
Компания SPK GROUP выполняет подготовку поверхности и окраску горно-шахтного и карьерного оборудования в Казахстане: от локального ремонта покрытия до полной окраски техники и металлоконструкций. Мы подбираем систему покрытия под условия эксплуатации вашего оборудования и обеспечиваем контроль качества на каждом этапе.
Оставьте заявку на сайте spk-group.kz или позвоните нам, и мы подготовим технические решения и расчёт стоимости.