
Автоматическая линия окраски и сушки отливок SPK
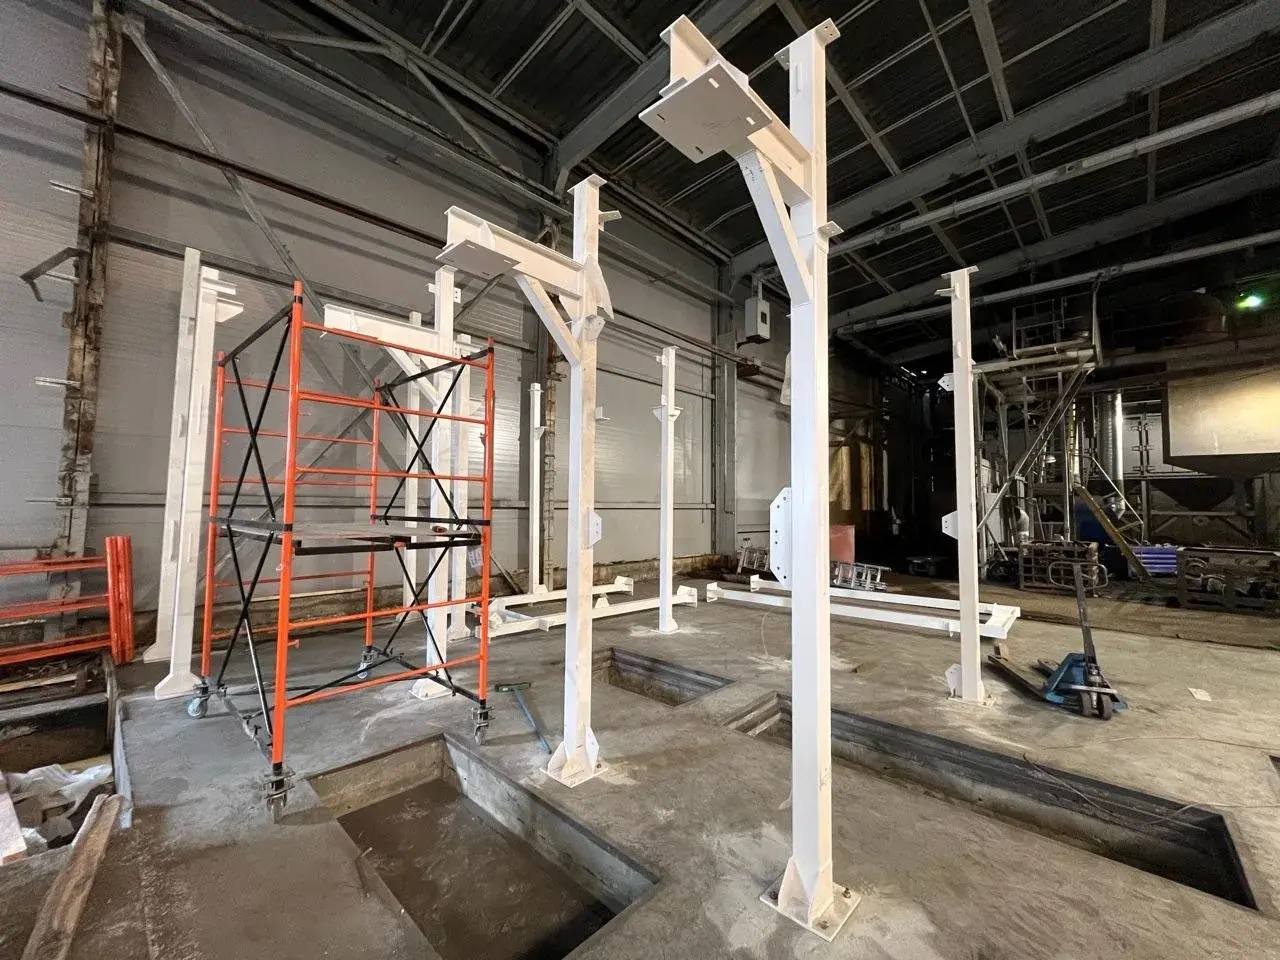
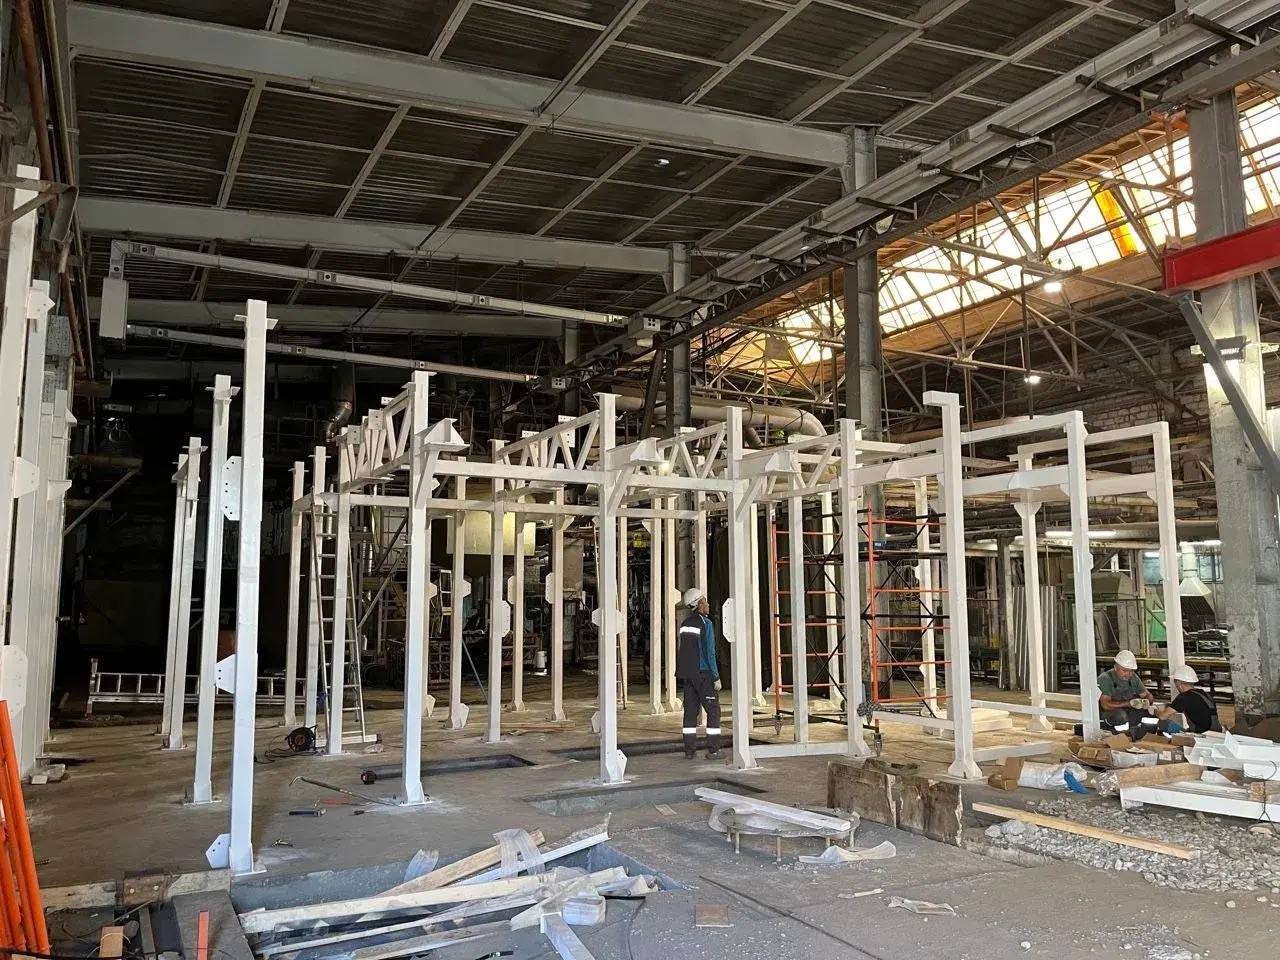
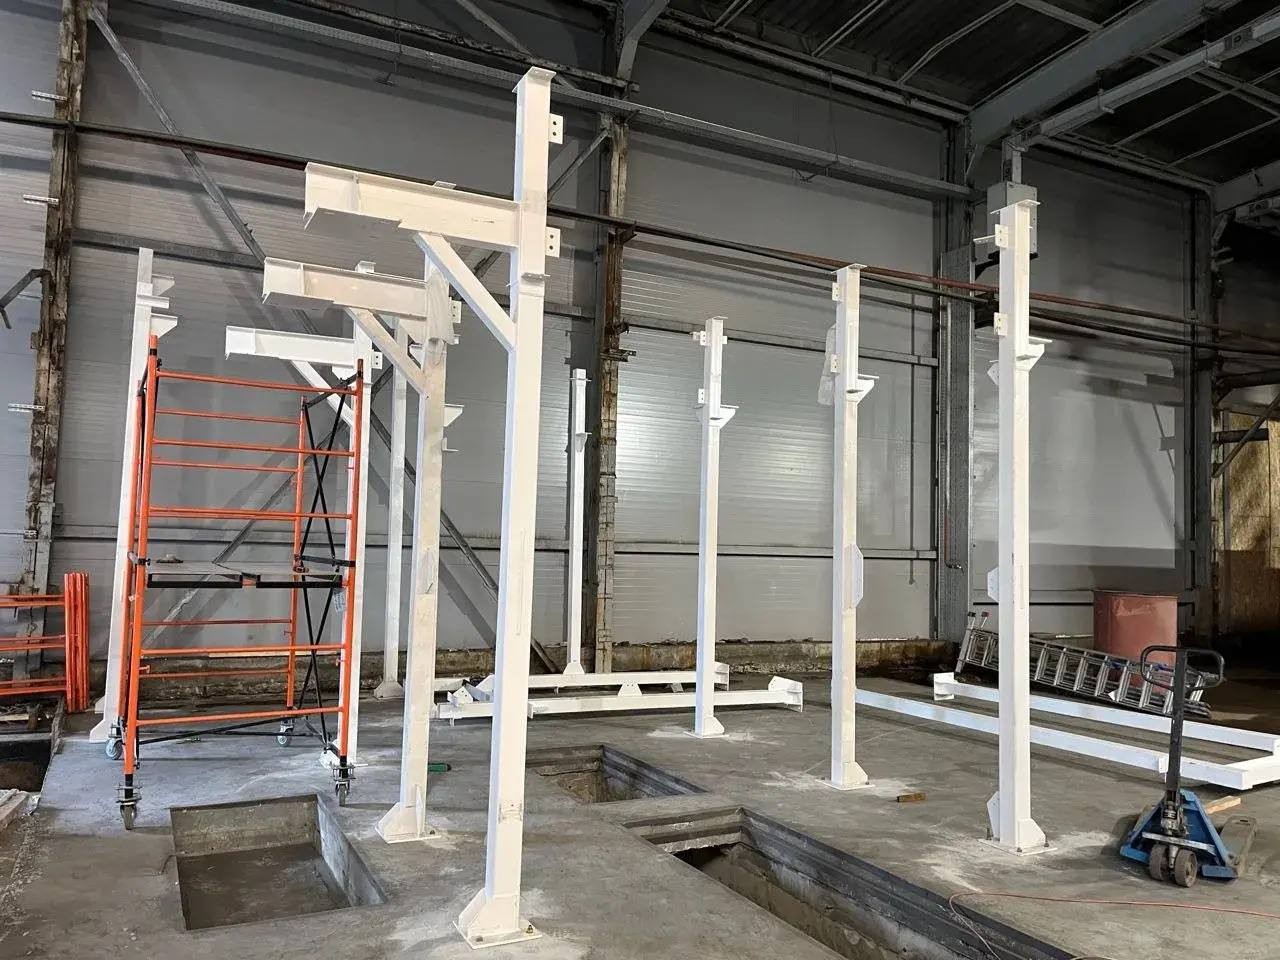
Автоматизированный комплекс проходного типа предназначен для нанесения вододисперсионных (включая «Уникор-К») и органорастворимых ЛКМ на литые заготовки из серого и высокопрочного чугуна (СЧ20, ВЧ50)
Комплекс объединяет обдув от пыли, роботизированную окраску с ручным резервным постом, межоперационную выдержку, высокотемпературную сушку (+90 °C) и конвективное охлаждение в единый непрерывный цикл
Технические параметры и производительность
Производительность линии: 390 м² / 122 траверсы за 7-часовую рабочую смену
Годовая программа по ТЗ: до 250 000 м² (при 3-сменном графике работы и 227 рабочих днях в году)
Скорость конвейера: номинальная — 1,4 м/мин (регулируемый диапазон: 0,5–3,0 м/мин)
Грузоподъемность траверсы: 350 кг (длина траверсы — 2100 мм, рассчитана на один мост а/м «Урал» или комплект малогабаритных деталей)
Длительность цикла: полный цикл прохождения конвейера — 73 мин; технологический цикл детали от навески до снятия — 55 мин
Этапы технологического процесса
Навеска изделий. Установка деталей на траверсы подвесного цепного конвейера SPK-CS-125 оператором (опционально предусмотрены гидравлические подъемники)
Очистка заготовок. Тоннель обдува (7300×1500×2700 мм) с двумя независимыми контурами производительностью по 6 000 м³/ч каждый и решетками для сбора пыли
Окрасочная камера SPK-SB-5.3.3 (двухсекционная, проходная):
Секция роботизированного нанесения: два 6-осевых промышленных манипулятора Fanuc LR Mate 200 iD 7L (досягаемость 911 мм, погрешность позиционирования не более 0,001 мм)
Секция ручной докраски: 1 пост для прокраски труднодоступных зон или работы в резервном режиме без остановки линии (1,5 мин)
Вентиляция: взрывозащищенный агрегат SPK-VU-12 (12 000 м³/ч, кратность воздухообмена 296 крат/час) с направлением потока сверху вниз и трехступенчатой очисткой воздуха (G2, G3, M5)
Энергосбережение: пластинчатый рекуператор тепла (подогрев уличного притока с -32 °C до -6 °C) и газовый теплообменник на 95 кВт
Тоннель растекания и выдержки ЛКМ. Закрытый тоннель длиной 9,9 м с циркуляционными вентиляторами (2 шт. по 3000 м³/ч)
Камера сушки SPK-CB-12.4.3 (второй уровень):
Конвективная сушка при температуре +90 °C в течение 17 минут
Комплекс из двух циркуляционных агрегатов SPK-VU-18 (по 18 000 м³/ч каждый, воздухообмен снизу вверх) и двух газовых теплообменников по 130 кВт
Воздушные завесы (2 шт. по 6 000 м³/ч) на проемах для отсечения теплопотерь
Тоннель охлаждения. Проходная секция длиной 9 м с принудительным обдувом и воздушными завесами, снижающая температуру отливок до 30–40 °C (опционально комплектуется ККБ мощностью до 50 кВт)
Снятие и возврат траверс. Выгрузка готовых деталей оператором и автоматический возврат свободных траверс в начало линии по второму ярусу
Инженерные преимущества комплекса
Бесперебойная подача ЛКМ: тандемная система перекачки из бочек по 200 л с пневматическими мешалками, датчиками уровня и насосами высокого давления Graco/Binks/Iwata в изолированном взрывозащищенном боксе
Двойной контур безопасности и надежности: наличие дублирующего ручного поста исключает остановку цеха при переналадке или техническом обслуживании роботов
Централизованное управление: АСУ ТП на базе программируемого логического контроллера (ПЛК) с цветной сенсорной панелью HMI (от 10 дюймов) на русском языке
Объем поставки и инжиниринговых работ
Разработка рабочей конструкторской документации и привязка к производственному помещению заказчика
Производство, поставка оборудования и монтаж металлоконструкций
Программирование траекторий роботов под 7 согласованных типов заготовок
Пусконаладка и приемо-сдаточные испытания с покраской партии деталей в течение рабочей смены
Обучение персонала и 5 дней гарантийного технического сопровождения на объекте


Габариты ОСК
 Комплекс подготовки и окраски металлоконструкций SPK с конвейером, г. Оренбург
 Линия порошковой окраски SPK, г. Екатеринбург
 Порошковая окрасочная линия SPK с ручной транспортной системой, респ. Беларусь
 Комплекс подготовки и окраски металлоконструкций SPK с конвейером, г. Оренбург
 Линия порошковой окраски SPK, г. Урюпинск
 Комплекс камер подготовки поверхности, жидкостной окраски и сушки изделий SPK-19.6.4, г. Бугульма